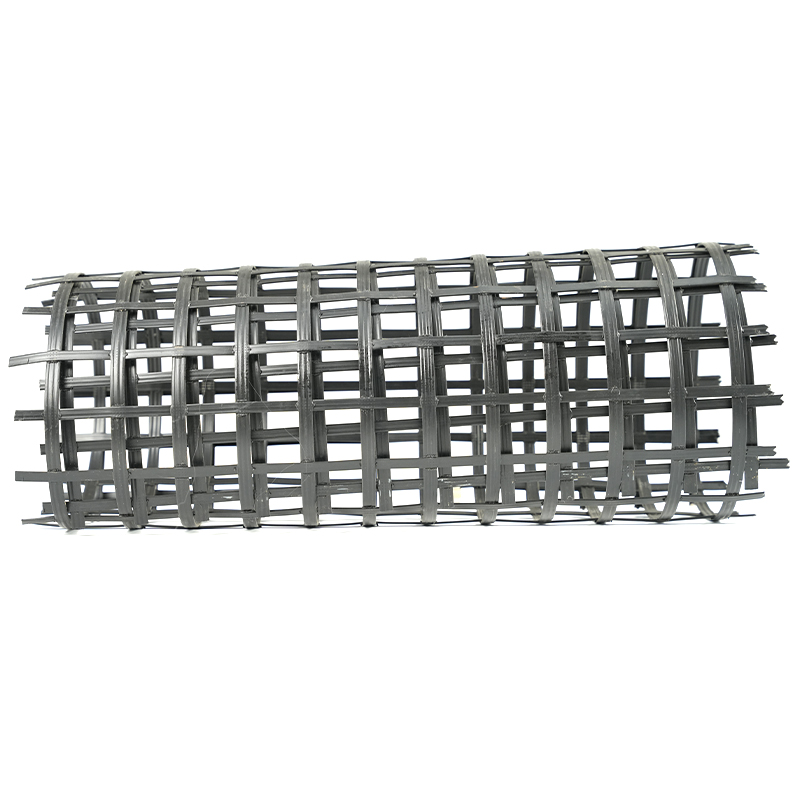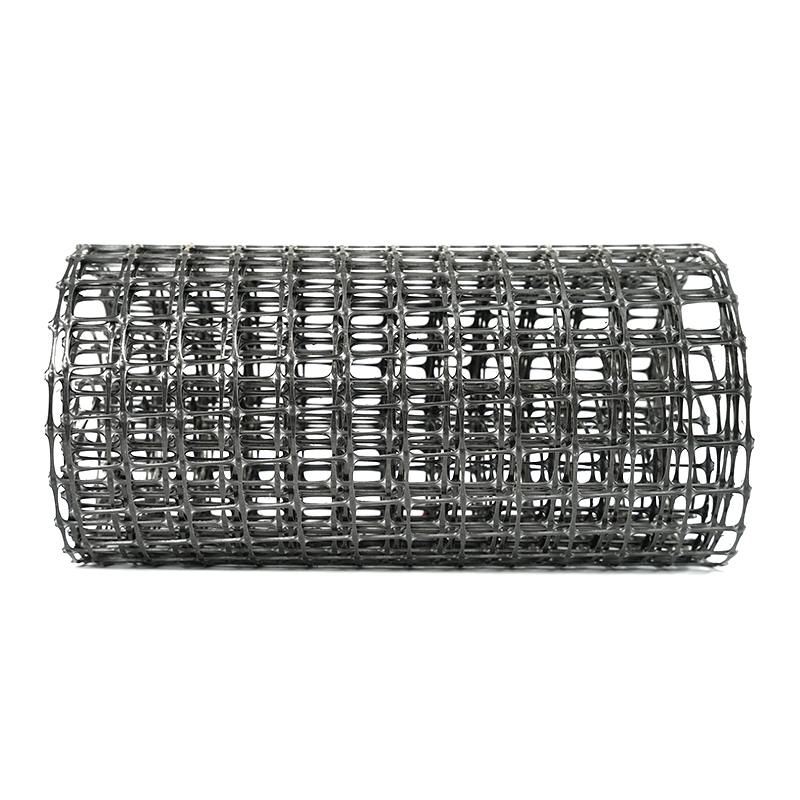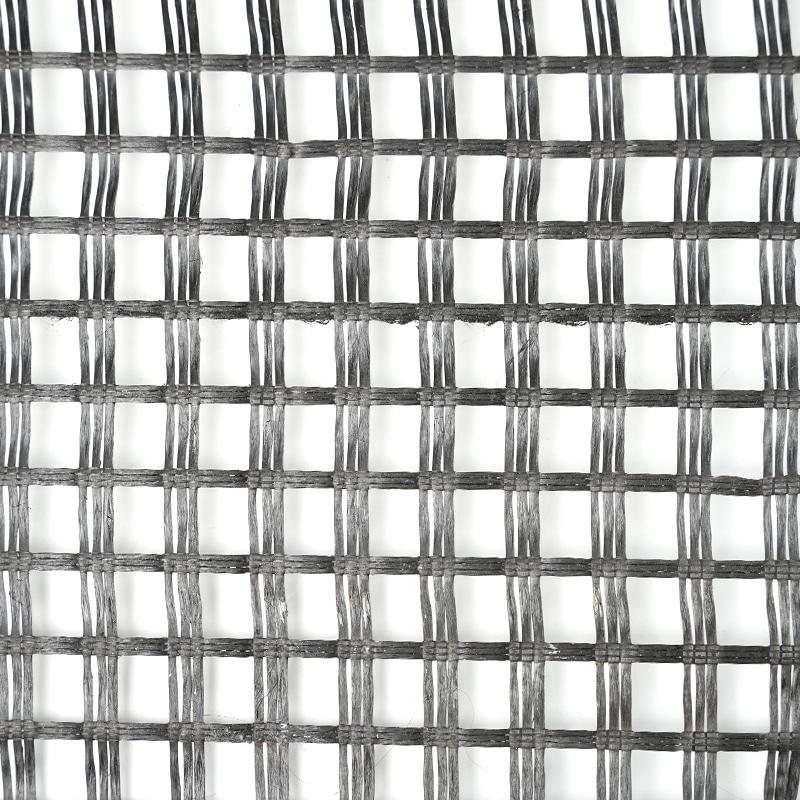

En produktionschef kontaktade nyligen vårt ingenjörsteam med ett problem: två veckors produktion av geonät hade klarat den visuella inspektionen, men laboratorietester föll 15-20 % under den certifierade specifikationen. Ingenting i receptet hade förändrats, förutom en parameter — extruderns cylindertemperatur hade sänkts med 8°C för att minska energikostnaderna. Den lilla justeringen räckte för att omforma polymerens inre struktur och sänka den slutliga draghållfastheten för varje rulle som tillverkades under den perioden.
Det korta svaret på hur extruderingstemperaturen påverkar geonätets draghållfasthet är detta: extruderingstemperaturen styr molekylär orientering, kristallinitet och termisk nedbrytning under bearbetning, så det sätter taket för styrkan som efterföljande sträckning och kylning kan låsa in i materialet. Den här artikeln förklarar varför den effekten uppstår, vilka temperaturintervall som är praktiska för vanliga hartser och vad produktionsteam bör övervaka för att hålla draghållfastheten förutsägbar.
Varför strängsprutningstemperaturen förtjänar uppmärksamhet vid produktion av geonät
Geonätets draghållfasthet skapas inte enbart vid sträckningsstadiet; den är till stor del förutbestämd av kvaliteten på det extruderade arket. Under extrudering får polymersmältan värmeenergi som bestämmer hur fullständigt hartset smälter, hur stadigt det strömmar genom munstycket och hur materialet reagerar på dragningsoperationen som följer.
Slutsatsen kommer först: om extruderingstemperaturen är felaktig återställer ingen mängd sträckning den förlorade styrkan. När smältan är för kall når polymeren inte ett helt homogent flyttillstånd, vilket lämnar osmälta kristallina rester som fungerar som svaga punkter. När smältan är för varm börjar termisk nedbrytning bryta långa molekylkedjor. Båda effekterna minskar materialets orienteringspotential och visar sig i dragprovet som lägre toppbelastning och högre brottöjning.
Temperaturstabilitet spelar lika stor roll som det inställda värdet. En väldesignad produktionslinje för enaxlig draggeonät övervakar smälttemperaturen i flera zoner längs cylindern och munstycket, eftersom en enhetlig termisk profil är förutsättningen för konsekvent ribgeometri och kopplingseffektivitet.
 Uniaxial draggeonät produktionslinje med smälttemperaturövervakning Denna produktionslinje är framhävd för inköpsteam fokuserade på termisk profilkontroll. Dess temperaturövervakning i flera zoner säkerställer konsekvent ribbgeometri och korsningseffektivitet, vilket direkt tar itu med de problem med temperaturstabilitet som tagits upp i den närliggande diskussionen. Visa produkt →
Hur temperaturen ändrar polymerbeteende före stretching
Polypropen (PP) och högdensitetspolyeten (HDPE) är de vanligaste hartserna i extruderade geonät. Båda är halvkristallina, och deras svar på extruderingstemperaturen förklarar det mesta av hållfasthetsvariationerna i färdiga produkter.
Kristallinitet och molekylär orientering
När det smälta arket lämnar formen börjar polymerkedjorna organisera sig i kristallina domäner. Storleken och fördelningen av dessa domäner beror på hur mycket värme som finns kvar i materialet. Om extruderingstemperaturen är för låg överlever ofullständigt smälta områden och blir spänningskoncentrationspunkter under sträckning. Om den är för hög förblir kedjorna avslappnade för länge och motstår den inriktning som ett höghållfast geonät behöver. Orienteringsförlusten framträder direkt som lägre draghållfasthet i både längsgående och tvärgående riktningar.
Smältflöde och formtryck
Smältviskositeten sjunker när temperaturen stiger. Högre smälttemperatur sänker formtrycket och ger ett mer flytande ark som är lättare att dra - upp till en viss punkt. Utöver den punkten förlorar arket dimensionell stabilitet, sjunker och utvecklar tjockleksvariationer. Lägre temperatur höjer viskositeten och formtrycket, vilket kan skapa flödesmärken, kanter och lokala spänningskoncentrationer. Eftersom den slutliga styrkan hos ett draget geonät bärs av orienterade molekylkedjor i ribborna, blir eventuell diskontinuitet i det extruderade arket en svag punkt under belastning. Det är därför temperaturkontroll är nära kopplat till enhetlig uppvärmning och extrudering under den längsgående sträckningsprocessen .
Rekommenderade extruderingstemperaturintervall för vanliga hartser
Tabellen nedan listar typiska cylinder- och formtemperaturfönster för vanliga geonäthartser. De är utgångspunkter, inte absoluta värden; det korrekta intervallet beror på hartskvaliteten, tillsatspaketet, linjehastigheten och plåttjockleken.
| Harts | Fattemperatur (°C) | Matristemperatur (°C) | Observerad effekt på draghållfasthet |
|---|---|---|---|
| PP-homopolymer | 200-230 | 210-225 | Bästa hållfasthet nära 215-225°C; tydlig nedgång under 195°C eller över 245°C |
| HDPE | 180-210 | 185-200 | Bästa orientering vid 190-205°C; överhettning sänker molekylvikten |
| PET (belagd eller glasfiberförstärkt geonätharts) | 260-290 | 270-285 | Smalt fönster; både under- och övertemperatur ökar sprödheten |
PET förekommer i vissa belagda eller glasfiberförstärkta geonätprocesser, och dess temperaturfönster är märkbart smalare. Exakt styrning är ännu viktigare där, eftersom skillnaden mellan maximal och acceptabel draghållfasthet kan vara mindre än 10°C.
Processfönstret: Vad händer när temperaturen avviker
Förhållandet mellan extruderingstemperatur och slutlig draghållfasthet för geonätet följer en toppkurva. Tabellen nedan visar ett representativt mönster för ett enaxligt polypropennät, uttryckt i procent av den maximala hållfastheten som uppnåtts i testserien.
Representativt draghållfasthetssvar för ett PP enaxligt geonät över extruderingstemperaturer.
Under den nedre kanten av det optimala fönstret är plåten undersmält. Detta uppträder som ytjämnhet, förhöjt formtryck och enstaka dragresonans - en instabil oscillation i plåttjocklek som skapar omväxlande tjocka och tunna tvärgående ribbor. Draghållfastheten i maskinriktningen kan variera med 20 % eller mer från rulle till rulle.
Ovanför det optimala fönstret dominerar termisk nedbrytning. Kedjeklyvning minskar medelmolekylvikten. Arket kan se slätt och glansigt ut, men både draghållfastheten och krypmotståndet minskar, förbindelsepunkterna blir sprödare och långtidsdesignhållfastheten - det värde ingenjörer använder för väggar och sluttningar - försämras snabbare än kortvarig topphållfasthet.
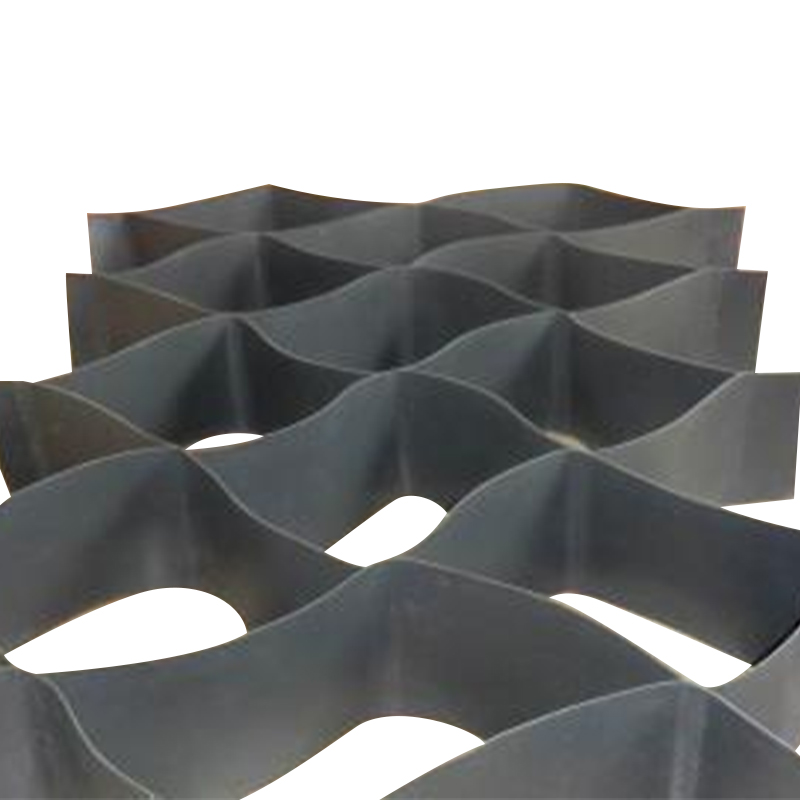
 Dubbelriktad produktionslinje för geonät med longitudinell och tvärgående sträckning Denna utrustning är relevant när man jämför termisk påverkan på draghållfasthet. Den innehåller en stanspress, flervalssträckning och en tvärgående sträckugn med värmeväxlare, vilket stödjer diskussionen om hur bearbetningsförhållanden påverkar PP- och HDPE-geonätets prestanda. Visa produkt →
Styrka konsekvenser i ett ögonkast
Stapeldiagrammet nedan jämför den typiska draghållfastheten för PP- och HDPE-geonät framställda från undertemperatur, optimal och övertemperaturextrudering.
Relativ draghållfasthet, med den optimala temperaturkörningen inställd på 100 %.
Två slutsatser har betydelse för den dagliga produktionen. För det första är undertemperaturstraffet vanligtvis större än övertemperaturstraffet för PP, varför energibesparande justeringar är riskabla. För det andra förlorar båda polymererna styrka i extremerna, men av olika anledningar: den ena från ofullständig smältning, den andra från molekylär nedbrytning.
| Skick | Draghållfasthet | Förlängning vid brott | Typiska produktionsskyltar |
|---|---|---|---|
| Undertemperature | Minskade 15-30 % | Ofta ökat | Högt formtryck, ojämna kanter, flytmärken |
| Optimal räckvidd | Maximalt för hartset | Uppfyller specifikationen | Stabil plåt, enhetliga öppningar, jämn linjehastighet |
| Övertemperature | Minskade 10-25 % | Reducerat, sprött beteende | Dreglar, lätt missfärgning, rök vid högt överskott |
Eftersom tecknen kan överlappa med råvaruvariationer, är det tillförlitliga sättet att skilja orsakerna att registrera smälttemperaturen vid formen för varje produktionsparti och jämföra den med dragprovsresultatet. Detta är standardpraxis inom produktkvalitetskontroll på en enaxlig produktionslinje för draghållfasta geonät , och det fångar temperaturdrift långt innan det blir ett kundklagomål.
Praktiska åtgärder för produktions- och inköpsteam
De vanligaste grundorsakerna till off-spec geonätets draghållfasthet i extruderingsanläggningar visas nedan. Temperaturavvikelse leder listan, vilket är goda nyheter: det är också den mest kontrollerbara faktorn.
- Temperaturavvikelse 38 %
- Råvaruvariation 22%
- Stretching ratio fel 18%
- Kylningsinkonsekvens 14 %
- Andra orsaker 8%
För produktionsteam har tre åtgärder högst avkastning:
- Installera smälttemperatursensorer vid formen och jämför avläsningar mot trumbörvärden.
- Upprätthåll ett kontrollschema över draghållfasthet kontra extruderingstemperatur istället för att justera temperaturen för energibesparingar.
- Återcertifiera temperaturfönstret när en ny hartssats eller leverantör introduceras.
För inköpsteam som utvärderar en produktionslinje för geonät, fråga om temperaturkontrollprecision, PID-inställningar för flera zoner, uppvärmningszonfördelning på formen och dokumenterade temperaturlikformighetstester. En linje som inte kan hålla den inställda temperaturen inom ett smalt band kommer att producera inkonsekvent draghållfasthet från rulle till rulle. Det är därför vårt enkelriktade geonät av plast tillverkas under noggrant övervakade smälttemperaturförhållanden.
 Enkelriktad geonät i stretchplast med tät smälttemperaturkontroll Denna produkt exemplifierar vikten av snäv temperaturkontroll under extrudering, eftersom dess produktion använder övervakade smälttemperaturer. Det är användbart för ingenjörer som utvärderar geonätets konsistens och långtidshållfasthet, och kompletterar de praktiska råd om extruderingsfönster som finns i närheten. Visa produkt →
Vanliga frågor om extruderingstemperatur och geonätstyrka
Vilken är den optimala extruderingstemperaturen för geonät av polypropen?
För de flesta PP homopolymer geonäthartser är det praktiska extruderingsfönstret 200-230°C, med den högsta draghållfastheten som vanligtvis uppnås nära 215-225°C. Bekräfta intervallet med hartsleverantören och justera för linjehastighet, arktjocklek och dragförhållandet för den färdiga produkten.
Kan extruderingstemperaturen bli för hög även om geonätet ser normalt ut?
Ja. Termisk nedbrytning börjar innan synlig missfärgning uppträder. Det mest tillförlitliga sättet att upptäcka det är att jämföra draghållfasthet, brottöjning och korsningseffektivitet mot en baslinje som produceras vid en något lägre temperatur.
Hur påverkar extruderingstemperaturen brottöjning?
Extrudering under temperatur lämnar materialet dåligt orienterat, vilket tenderar att öka töjningen vid brott. Extrudering vid övertemperatur förkortar molekylkedjorna och minskar förlängningen, vilket gör geonätet sprött. Båda förhållandena flyttar produkten bort från specifikationen.
Ska jag återställa temperaturen när jag byter hartsleverantör?
Ja. Även när hartskvalitetsnamnet är detsamma, kan smältflödesindex och värmestabilisatorpaketet skilja sig åt. Kör små försök över temperaturintervallet innan full produktion för att hitta den nya optimala.