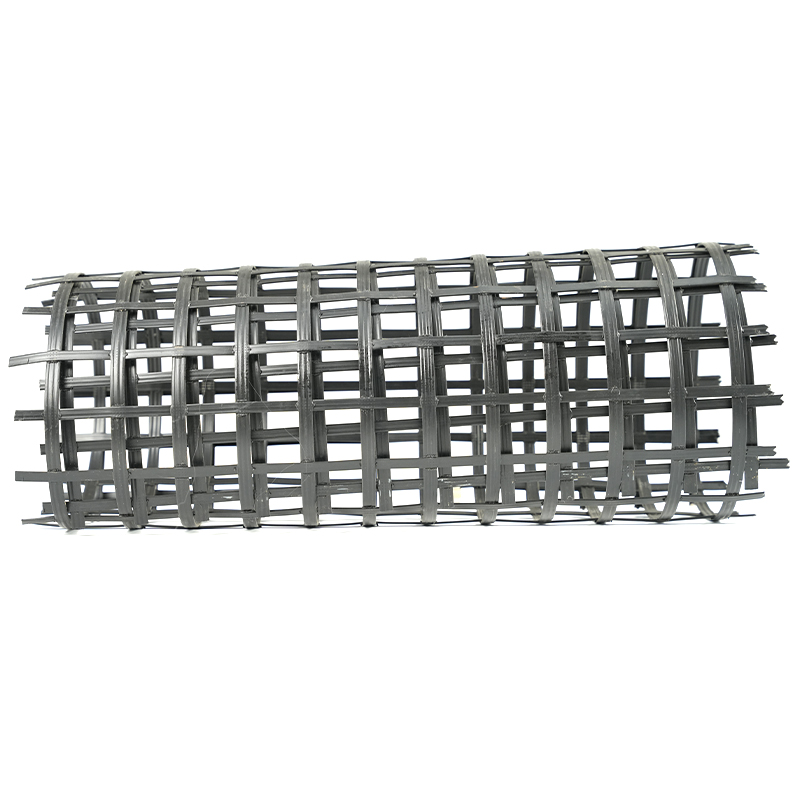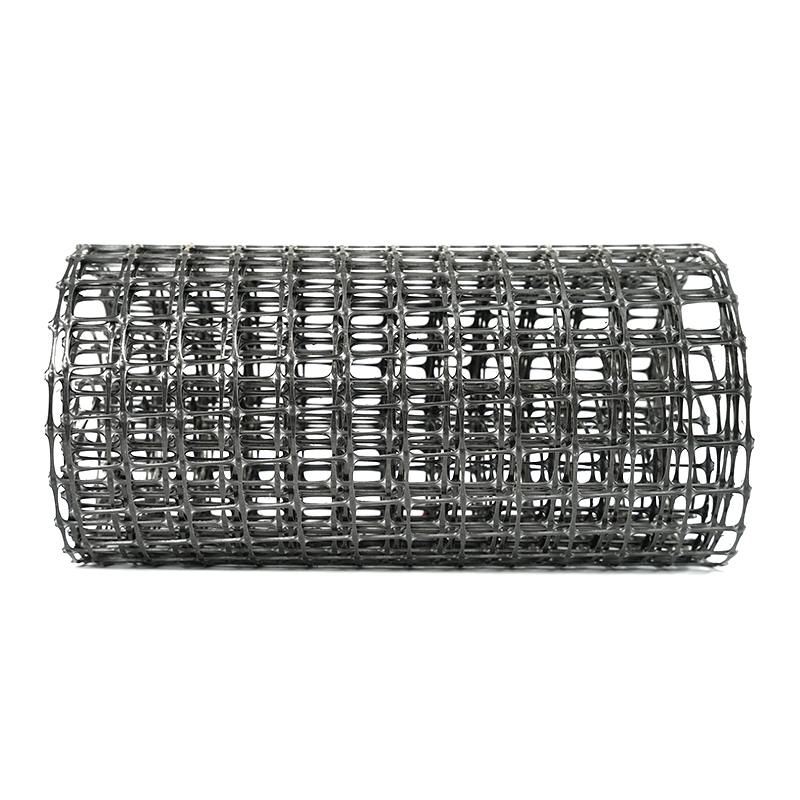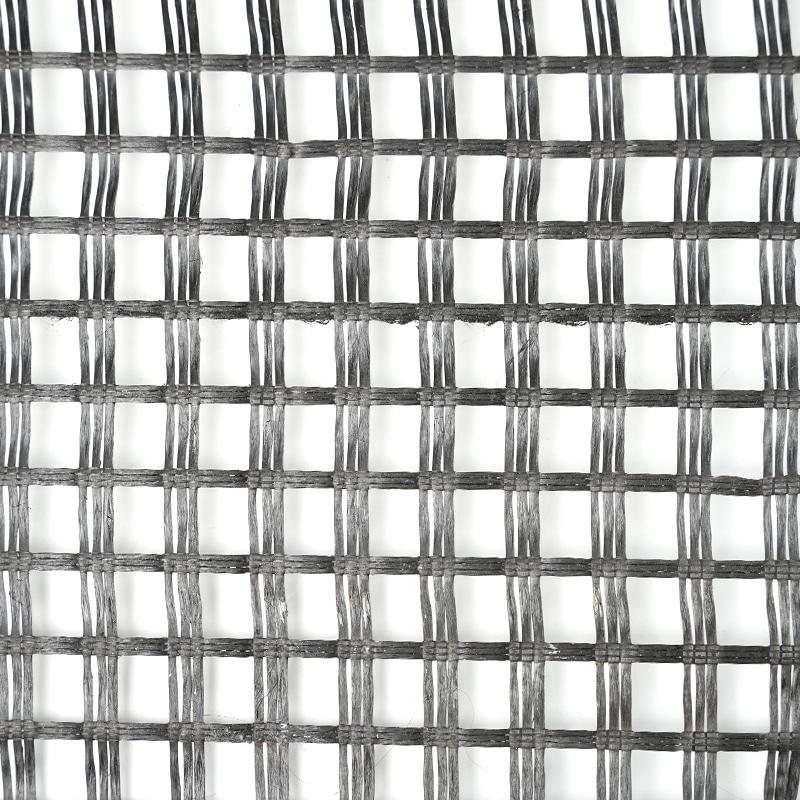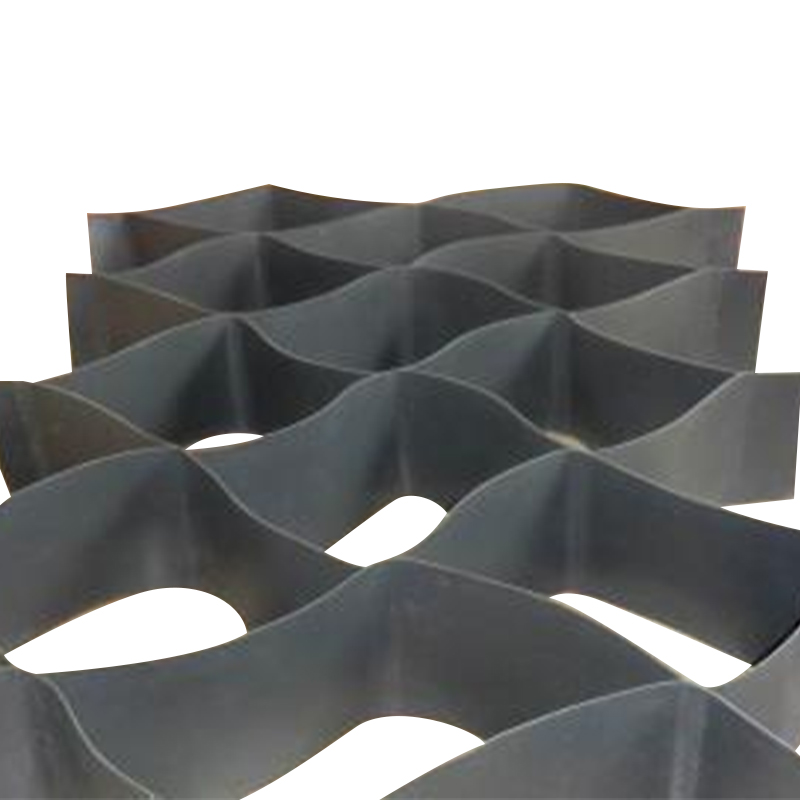

En rulle med geonät gör att linjen ser jämn och jämn ut, men dragrapporten visar att hållfastheten minskar från 84 kN/m vid kanterna till 66 kN/m i mitten, med öppningsformer snedställda över hela bredden. Det är en ojämn sträckning i produktionen av geonät – en defekt som döljer sig bakom en väv som ser normalt ut och tyst försvagar allt som byggs med det.
I mer än två decennier av att bygga och driftsätta geonätlinjer, håller en praktisk regel: ojämn sträckning är nästan aldrig ett enda dramatiskt misslyckande. Det är en gradvis obalans mellan fyra kontrollerbara variabler - termisk enhetlighet över banan, spänningsfördelning och rullinriktning, dragförhållande och hastighetsmatchning och råmaterialkonsistens. Felsök i den ordningen, mät innan du ändrar något och låt dragtestrapporten – inte ljudet av linjen – berätta när problemet verkligen är löst.
Steg 1: Kontrollera termisk enhetlighet över webbens bredd
Polypropen och polyeten reagerar direkt på temperaturen. En skillnad på 3–5°C över banans bredd ändrar hur mycket polymerkedjorna orienterar, så arket drar annorlunda i kanterna än i mitten. Termisk obalans är den vanligaste orsaken till ojämna sträckbesvär på både enaxliga och biaxliga linjer.
Verifiera uppvärmningsprofilen med en kalibrerad ytpyrometer vid fem punkter över banan – båda kanterna, båda kvartspunkterna och mitten – inte bara HMI-avläsningen. Inspektera sedan luftfördelningen: igensatta filter, igensatta munstycken eller en skadad isoleringsfilt skapar kalla strimmor som är osynliga från kontrollpanelen. Kontrollera också för asymmetrisk kantvärmeförlust; många linjer löper konsekvent kallare i ena kanten på grund av en sliten tätning eller en öppen åtkomstdörr.
Om profilen är platt och sträckningen fortfarande är ojämn, gå till mekanik. Vår guide till enhetlig uppvärmning och extrudering under längsgående sträckning går igenom värmaren och extrudern kontrollerar mer i detalj.
Steg 2: Bekräfta spänningsbalans och rulljustering
Med temperaturprofilen platt är nästa misstänkta spänningsgradienter. En rulle som är felinriktad med så lite som 0,5 mm, ett slitet lager på ena sidan eller en nyptrycksskillnad mellan de två ändarna av samma rulle skapar en mätbar spänningsskillnad över banan – och sträckningsprocessen förstärker den.
| Kontrollpunkt | Mål | Verifieringsmetod |
|---|---|---|
| Avlasta spänningen per ände | Inom ±3 % av genomsnittet | Handhållen spänningsmätare över alla ändar |
| Nyptryck, vänster vs. höger sida | Inom 5 % | Tryckmätare på båda sidor av varje nyp |
| Rullparallellism | ≤ 0,2 mm över 1 m rullelängd | Precisionsnivå- eller laserjusteringsverktyg |
| Klämkedja och lagerslitage | Ingen synlig delningsförlängning | Kalipermätning över 10 kedjestigningar i följd |
Kör dessa kontroller på ett regelbundet schema - minst månadsvis för kontinuerlig produktion - och logga resultaten. Spännings- och inriktningsproblem uppstår sällan plötsligt; de ackumuleras tills dragrapporten visar ett mönster.
Steg 3: Verifiera dragförhållande och hastighetsmatchning
På en enaxlig linje är det längsgående dragförhållandet lika med starthastigheten dividerat med matningshastigheten; ett förhållande på 5,5:1 betyder att de snabba valsarna går 5,5 gånger snabbare än matningsvalsarna. På en biaxiell linje måste den tvärgående kedjehastigheten stämma överens med utsignalen från det längsgående snittet. När dessa hastigheter glider isär, sträcks arket antingen över eller slappnar av, vilket ger oregelbundna öppningar och inkonsekvent styrka.
Kontrollera HMI:s faktiska hastighetsavläsningar mot börvärden i stället för att lita på börvärdena. Drivkodare driver, och en hastighetsskillnad på 1–2 % mellan intilliggande sträckningsstationer förändrar det effektiva förhållandet mer än de flesta operatörer förväntar sig. För biaxiala linjer förtjänar interaktionen mellan längsgående och tvärgående sträckning en egen kontroll - vår analys av likformighet och noggrannhet i längsgående och tvärgående sträckning täcker de vanliga fellägena.
| Parameter | Tolerans | Åtgärdströskel |
|---|---|---|
| Drag ratio avvikelse från börvärde | Inom 1 % | Kalibrera om frekvensomriktaren |
| Hastighetsskillnad mellan intilliggande stationer | Inom 2 % | Inspektera växellådan, kopplingen och drivkedjan |
| Transversell vs. longitudinell utgångsfelanpassning | Inom 1,5 % | Beräkna om kedjehastighetsbörvärdet |
Diagrammet visar en typisk korrigering: dragvärden spridda mellan 65 och 78 kN/m över bredden åtdragna till 82–84 kN/m efter att hastighetsfelanpassningen åtgärdats.
På äldre eller renoverade linjer kan den mekaniska toleransen för sträckningsstationer vara för lös oavsett hur väl du ställer in dem. En linje byggd för processen, såsom den enaxliga dragkraftsgeonätets produktionslinje, matchar driv- och sträckningssektioner från design och framåt.
 Uniaxial Geogrid produktionslinje med matchade sträckningssektioner Denna produktionslinje integrerar driv- och sträckstationer från design och framåt, vilket hjälper till att minska ojämnheter på äldre eller renoverade linjer. Det är relevant när mekanisk tolerans begränsar plåtkvaliteten. Visa produkt →
Steg 4: Uteslut råmaterial och fodervariationer
Båren förstärker det extrudern levererar. Om smältflödesindex varierar mellan hartssatser, om omslipning utgör en stor del av inmatningen, eller om fukt inte avlägsnas konsekvent, ändras plåtens lokala tjocklek och smältstyrka - och sträckning förvandlar dessa små variationer till synliga ojämnheter.
- Håll omslipningsförhållandet stabilt och siktat; 20–30 % är ett vanligt driftstak.
- Torka hygroskopiskt material konsekvent; fuktspikar ändrar dragbeteendet oförutsägbart.
- Testa inkommande harts-MFI per batch och separata partier när MFI-spridningen överstiger din specifikation.
- Titta på extruderskruvens hastighet och smälttemperatur; pulserande utsignal skapar periodiska tjockleksband som sträckning förstorar.
Råvaruproblem maskerar sig ofta som maskinproblem eftersom de uppträder i samma symptom. Därför hör materialkontroller in i sekvensen innan du börjar byta rullar eller ändra hastighet.
En fälttestad felsökningssekvens
Över installationer fördelar ojämna sträckorsaker sig ungefär som visas nedan. Använd den för att prioritera din utredning, inte för att hoppa över mätningar.
- Termisk enhetlighet — 45 %
- Spänning och inriktning — 25 %
- Dragförhållande och hastigheter — 20 %
- Råvarufoder — 10 %
Kör sedan sekvensen i denna ordning och ändra en variabel i taget:
- Registrera faktiska hastigheter, dragförhållanden och temperaturer från HMI; jämföra med den senaste kända processinställningen.
- Mät banans temperatur vid fem positioner över hela bredden vid sträckningsingången; undersök eventuell gradient över 3°C.
- Kontrollera nyptrycken och valsens utjämning vid försträcknings- och sträckrullarna.
- Mät individuella ändspänningar vid rullstolen eller varva ner stativet; flagga någon ände mer än 5 % över sina grannar.
- Ta ett prov i full bredd och testa draghållfasthet, töjning och öppningsdimensioner vid fem positioner.
- Ändra endast en variabel - aldrig temperatur och förhållande tillsammans - testa sedan igen innan nästa justering.
- Jämför resultaten med de tidigare tio kasten för att upptäcka gradvis drift snarare än att agera på ett dåligt prov.
Verifiera fixen med riktiga dragdata
Ojämn sträckning åtgärdas först när rapporten säger det. En praktisk acceptansregel för geonät är draghållfasthetsvariation inom ±10 % av genomsnittet över fem testpositioner över hela bredden, med förlängning vid brott inom samma band. Högpresterande förstärkningsspecifikationer håller ofta ±5 %.
| Parameter | Acceptansgräns | Testlayout |
|---|---|---|
| Draghållfasthetsvariation över bredden | Inom ±10 % av genomsnittet | 5 positioner: kanter, kvartspunkter, mitten |
| Förlängning vid brott variation | Inom ±10 % av genomsnittet | Samma 5 positioner |
| Bländardiagonal avvikelse | Inom 3 % av målet | 10 öppningar provades över rullen |
| Tjockleksvariation | Inom 5 % of average | Mikrometer vid 5 positioner |
Det gör dragprovaren till ett produktionsverktyg, inte en eftertanke i labbet. En dedikerad maskin för geotextilstyrka med registrerade flerpunktsresultat ger dig data för att bekräfta reparationer, jämföra skift och dokumentera batchkvalitet för kunder.
 Geotextilstyrkamaskin med flerpunktsinspelning och datorkontroll Denna dragprovare registrerar flerpunktsresultat och dynamiska kurvor, vilket gör den till ett praktiskt produktionsverktyg för att verifiera reparationer och dokumentera batchkvalitet. Dess högprecisionssensor stöder konsekvent mätning. Visa produkt →
Spåra även öppningsgeometri: mät diagonallängderna på ett prov av öppningar över rullen. Om diagonalerna avviker mer än några procent från målet, förblir sträckningen ojämn även om styrkansiffrorna passerar.
Förebyggande: Linjedesign och underhållsvanor
Förebyggande slår felsökning. Linjer med flerzons PID-temperaturkontroll, oberoende nyptrycksjustering på varje valsände, precisionsslipade valsar och synkroniserade drivningar utvecklar sällan ojämn sträckning i första hand. Dessa egenskaper är skillnaden mellan en linje som behöver konstant barnpassning och en som håller sin profil rulle efter rulle.
Underhållsvanor har lika stor betydelse: månatliga inriktningskontroller, kalibrerade temperatursensorer minst två gånger om året och omedelbar uppmärksamhet på lagerbrus eller nypmätardrift. Rullarna, kedjorna och klämmorna som bär banan genom sträckningszonen är linjens mekaniska hjärta.
När sträckningssektioner är konstruerade som ett integrerat system, blir problem som ojämn sträckning utformade innan den första rullen produceras. Den dubbelriktade produktionslinjen för geonät från Jiangsu Saide Machinery är ett exempel - uppvärmnings-, sträcknings- och drivsektioner matchas under design snarare än lappade ihop på produktionsgolvet.
 Dubbelriktad produktionslinje för geonät med integrerad uppvärmning och sträckning Denna linje matchar värme-, sträcknings- och drivsektioner som ett integrerat system, vilket minskar ojämna sträckningsproblem före produktion. Dess design inkluderar en tvärgående sträckugn och speciella fixturer. Visa produkt →
Vanliga frågor
Vad är det första att kontrollera när geonätsträckningen blir ojämn?
Mät temperaturprofilen över banan vid sträckningsingången istället för att lita på värmarens börvärden. Temperaturgradienter över 3–5°C över hela bredden är den vanligaste grundorsaken och bör elimineras innan man vidrör dragförhållanden eller hastigheter.
Hur mycket draghållfasthetsvariation över bredden är acceptabelt?
För de flesta geonätspecifikationer är ±10 % av den genomsnittliga draghållfastheten över fem testpositioner en praktisk gräns. Högpresterande förstärkningsprojekt kräver ofta ±5 %.
Ska jag justera temperaturen eller dragförhållandet först?
Temperaturen först. Polymerdragbeteende är mycket temperaturkänsligt, så en kall strimma på 3°C ändrar lokal sträckning mer än en liten justering av förhållandet. Att ändra förhållandet medan en termisk obalans existerar döljer vanligtvis den verkliga orsaken.
Varför är kanterna på mitt geonät alltid tunnare än mitten?
Kantförtunning pekar vanligtvis på snabbare avkylning eller högre lokal spänning i kanterna vid längsgående sträckning, ibland i kombination med ett dragförhållande som är för aggressivt för den faktiska kanttemperaturen. Kontrollera kantvärmarens effekt, kantkylluften och kantnyptrycket.
Kan ojämn sträckning påverka långsiktiga geonäts prestanda i fält?
Ja. Understräckta zoner bibehåller lägre molekylär orientering och svagare krypmotstånd under ihållande belastning; översträckta zoner blir spröda och skadas lätt under hantering. Oregelbunden öppningsgeometri gör också jordlåsning och överlappsskarvning mindre förutsägbar.
Slutsatsen: Mät, justera, verifiera
Ojämn sträckning i geonätsproduktion är lösbar när man ersätter gissningar med mått. Termisk profil, spänningsbalans, dragförhållande och hastighetsmatchning och råvarukonsistens täcker nästan alla fall du möter. Bygg upp en verifieringsrutin, föra register och träna operatörerna att läsa dragrapporten lika noggrant som de läser linjedisplayen.